Schnelle einbahnige Nikotinbeutelmaschine
Rotationsdosierung und Heißsiegelung für die kontinuierliche Beutelproduktion mit feuchtem Granulat.
- Geschwindigkeit
- 180–220 Beutel/min
- Füllgewicht
- 0.4–0.6 g
AnwendungFür ein reproduzierbares Einzelbeutelformat mit festgelegtem Füllmaterial und Film, bei dem die Leistung je Bahn das wichtigste Vergleichskriterium ist.
Produktübersicht
Die SK200 ist jeweils auf eine Beutelspezifikation ausgelegt. Eine rotierende Messbechereinheit dosiert das Material, während heißsiegelfähiges Vlies durch Füllen, Rückensiegeln, Quersiegeln und Schneiden geführt wird. Geeignet für eine definierte Beutelgröße und eine Produktion mit einer schnellen Bahn.
Maschinendetails
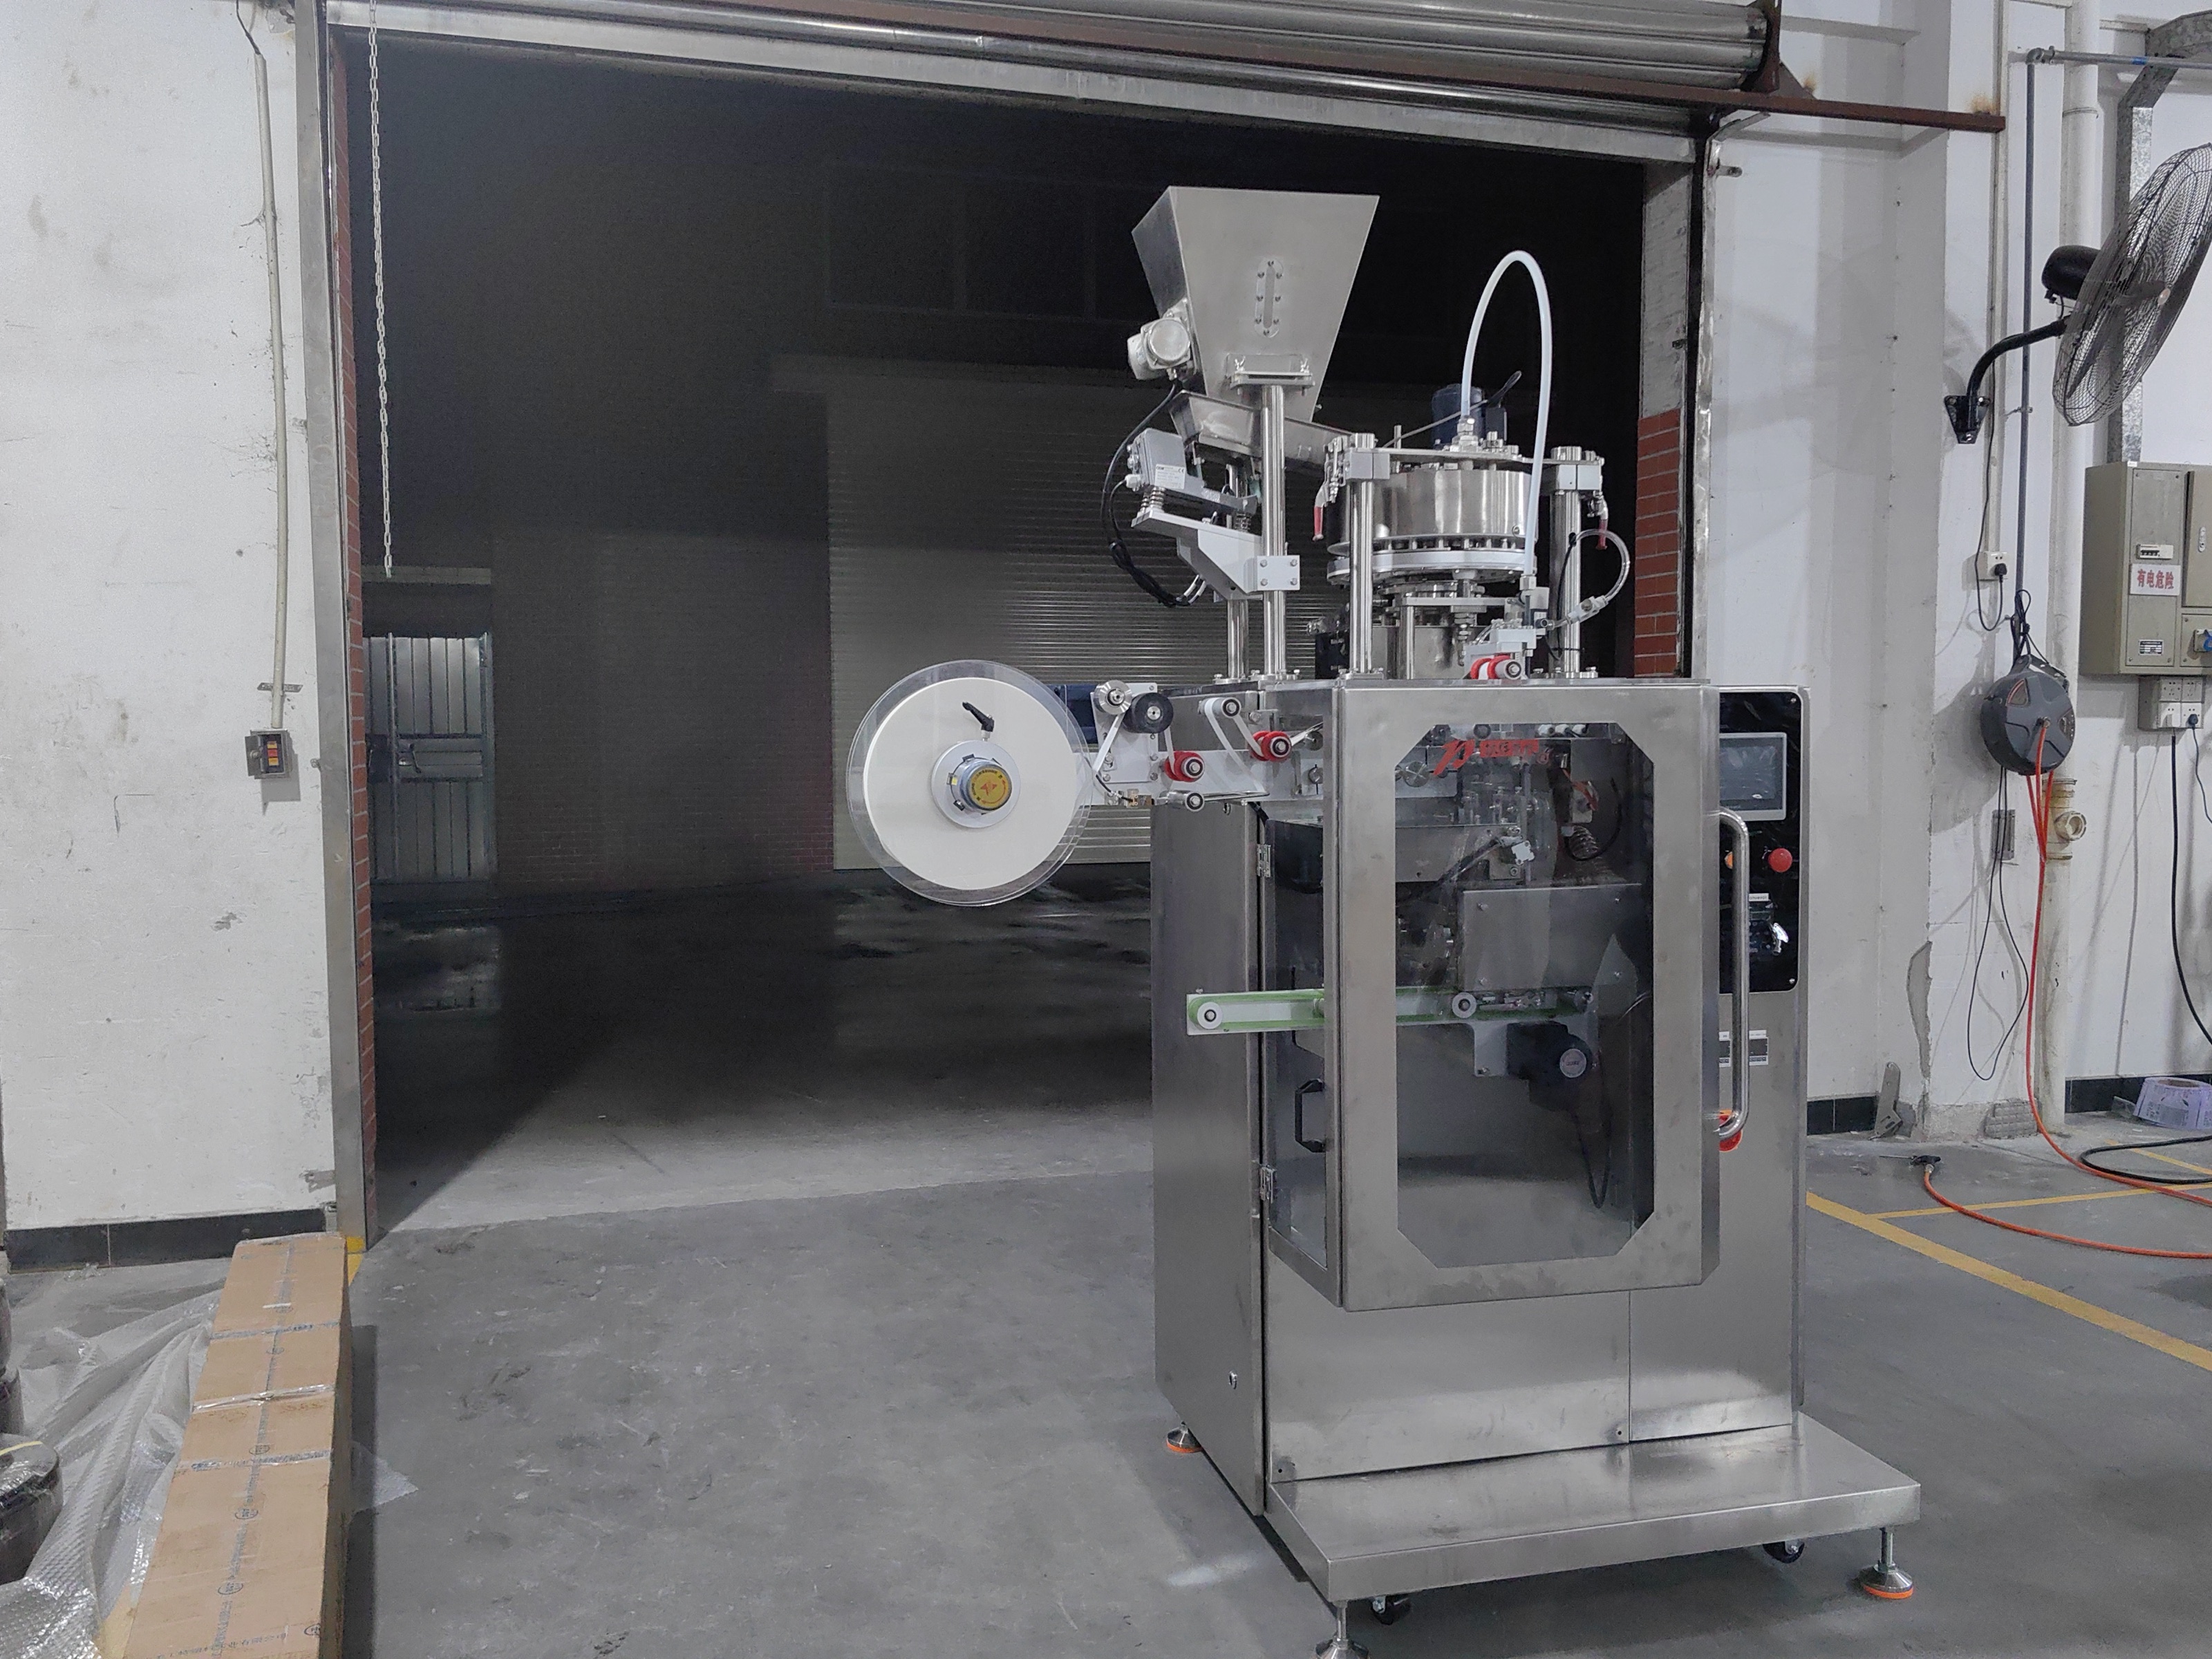
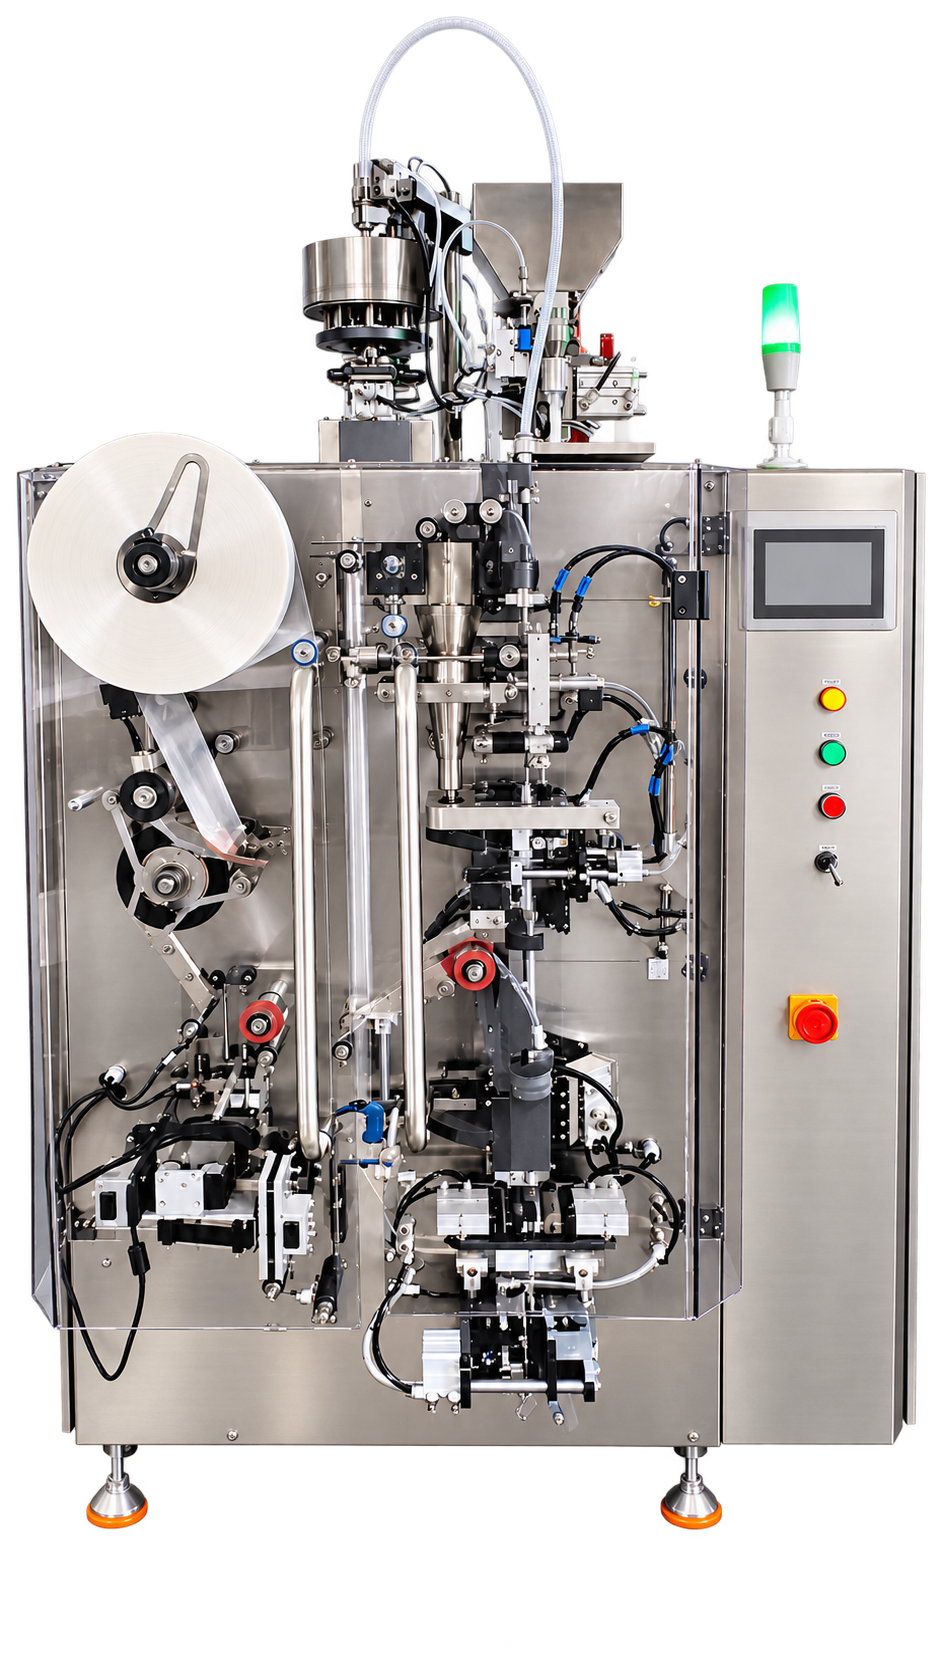
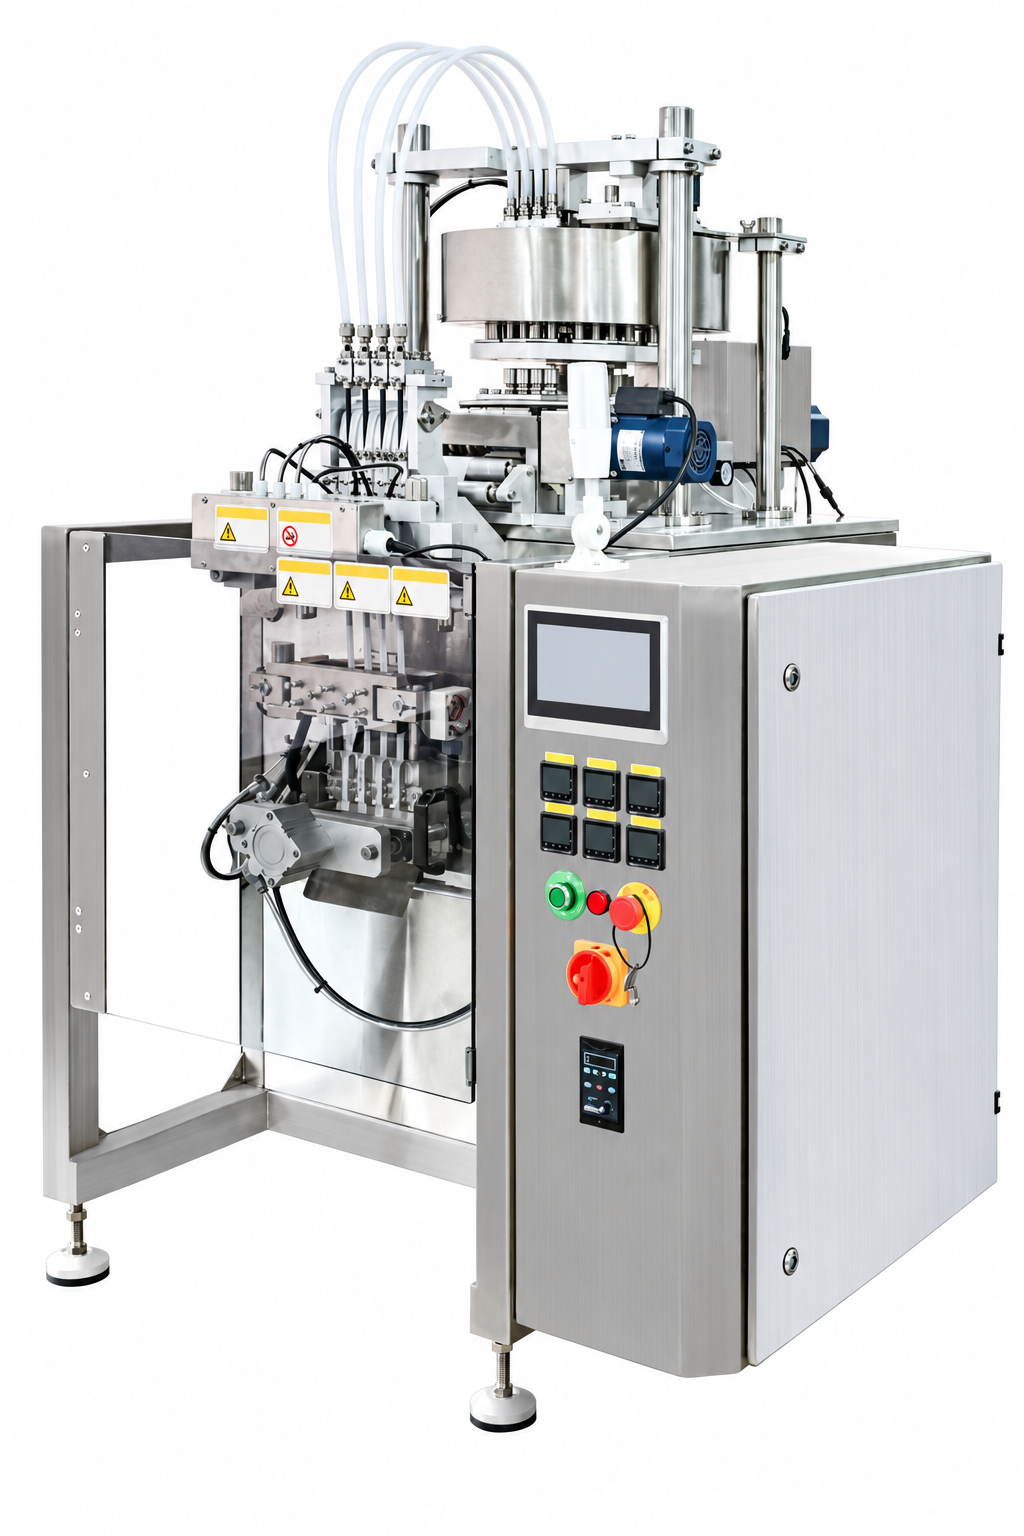
Oberer Materialtrichter und kreisförmige Dosierbaugruppe.
Folienrolle und rote Führungsrollen vor dem Formbereich.
Funktionsweise
- 1
Dosieren
Ein einstellbarer rotierender Messbecher dosiert die feuchte Granulatmischung.
- 2
Formen & füllen
Eine einzelne Vliesbahn formt den Beutel und nimmt das dosierte Material auf.
- 3
Siegeln & schneiden
Der Beutel wird längs am Rücken und quer gesiegelt und geschnitten.
- 4
Ausgeben
Fertige Beutel verlassen die Maschine zur nächsten Verpackungsstufe.
Technische Daten
| Angegebene Leistung | 180–220 Beutel/min |
|---|---|
| Nennfüllgewicht | 0.55 g je Beutel |
| Rotationsdosierbereich | 0.4–0.6 g je Beutel |
| Dosiergenauigkeit | ±10% (materialabhängig) |
| Materialfeuchte | 8–40% bei Rotationsdosierung |
| Beutelgröße | 35–50 mm Länge × 13 mm Breite |
| Folie | 30 mm heißsiegelfähige Vliesfolie |
| Siegelung | 4 mm Längs- und 8 mm Quersiegelnaht |
| Steuerung | SPS mit 7-Zoll-Touchscreen |
| Leistung | AC 220 V · 50 Hz · 3 kW |
Geschwindigkeit und Dosiergenauigkeit hängen vom Füllmaterial und den Betriebsbedingungen ab. Bestätigen Sie endgültige Werte anhand Ihrer Material- und Verpackungsspezifikation.
Konfiguration & Optionen
- 0.55 g ist der angegebene Nennwert; 0.4–0.6 g ist der Rotationsdosierbereich.
- Die Dosiereinheit arbeitet mit einstellbarem Messbecher und Servoantrieb.
- Folie, Siegelstruktur und Materialeignung sind am tatsächlichen Produktmuster zu prüfen.