Machine monopiste à grande vitesse pour sachets de nicotine
Dosage rotatif et thermosoudure pour la production continue de sachets de granulés humides.
- Cadence
- 180–220 sachets/min
- Poids de remplissage
- 0.4–0.6 g
ApplicationPour un format reproductible avec matière et film sélectionnés, lorsque le débit par piste est le principal critère de comparaison.
Présentation du produit
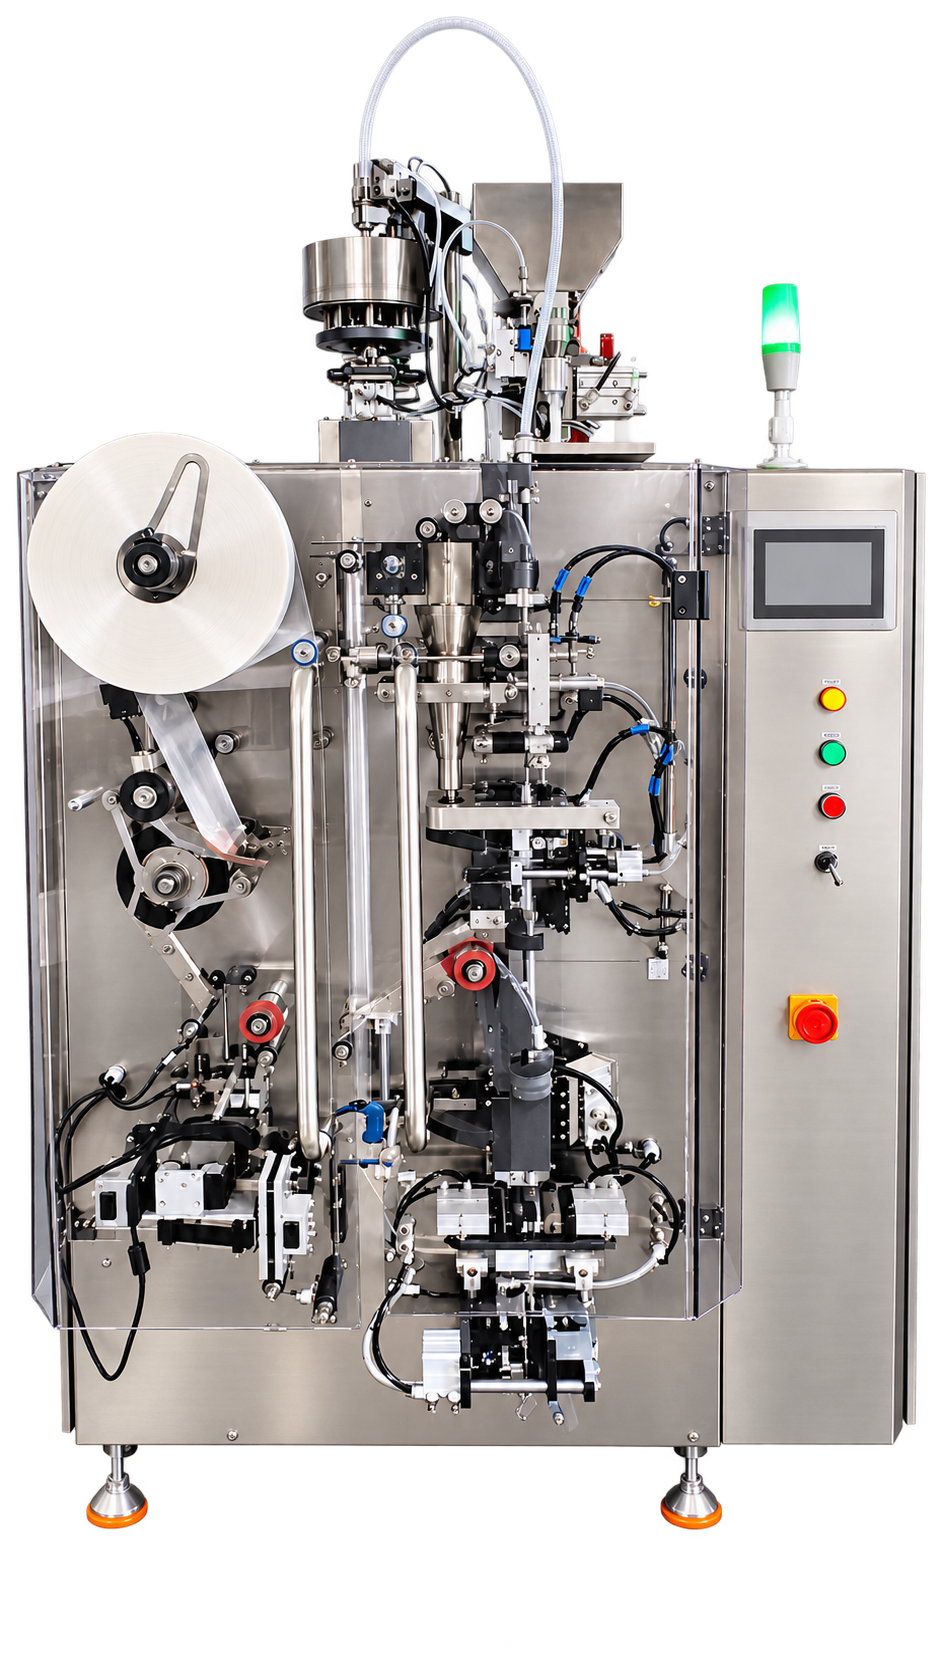
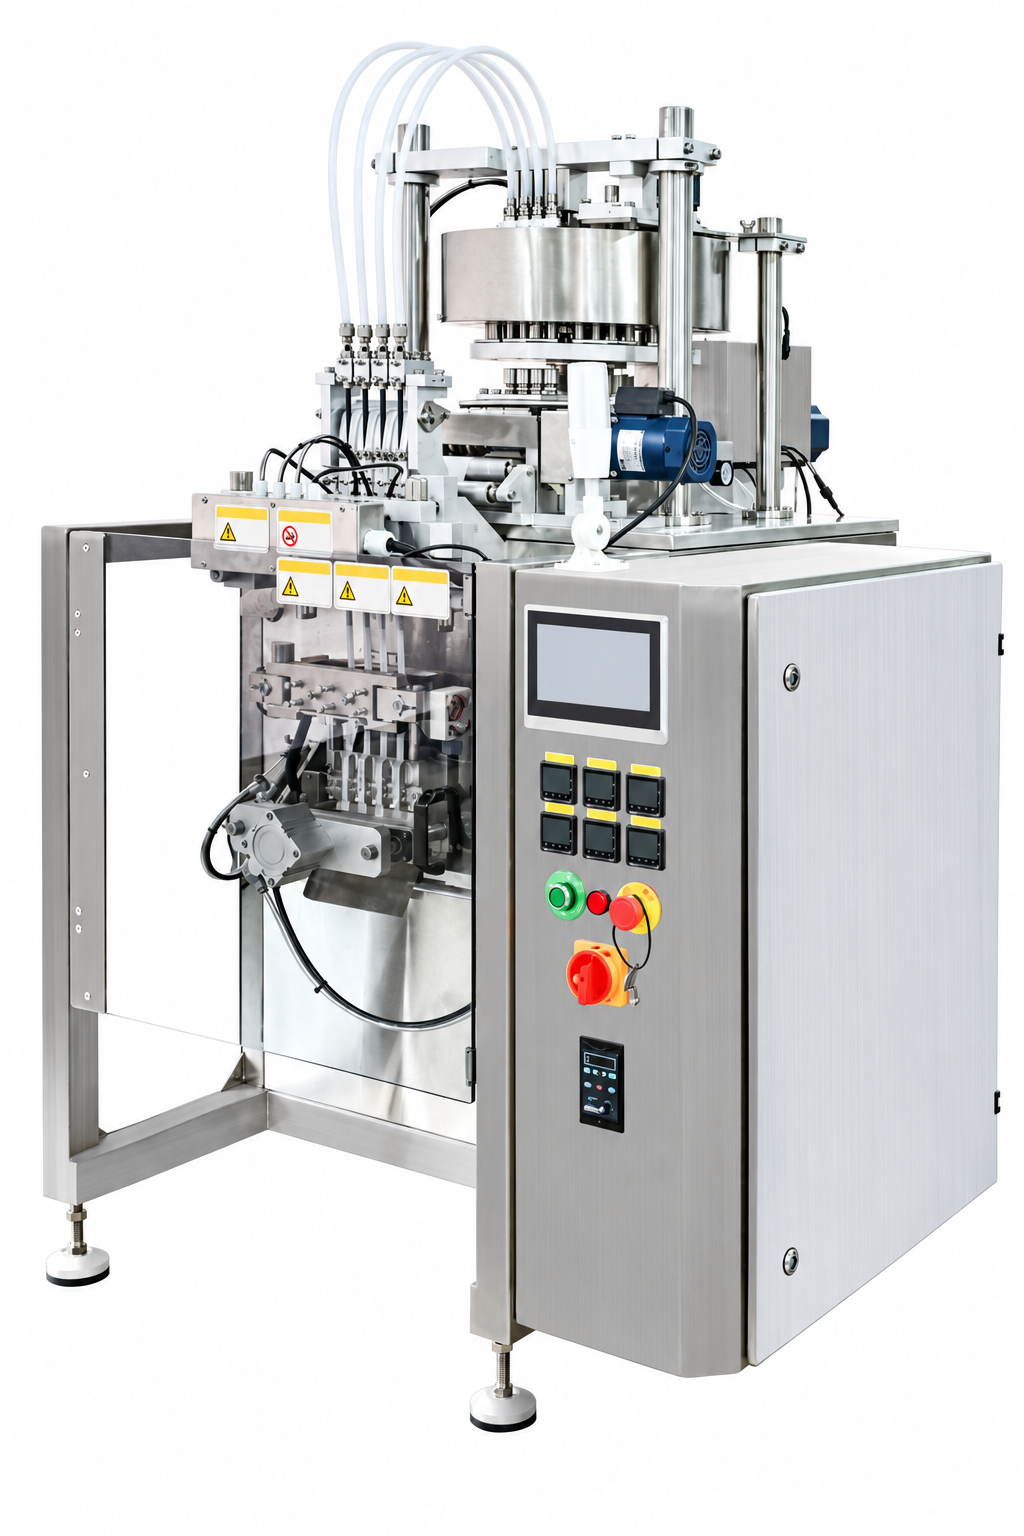
La SK200 se concentre sur une spécification de sachet à la fois. Un doseur à godets rotatifs dose la matière, tandis que le non-tissé thermoscellable passe par le remplissage, les soudures dorsale et transversale, puis la coupe. Ce format convient à une taille définie et à un programme favorisant une piste rapide.
Détails de la machine
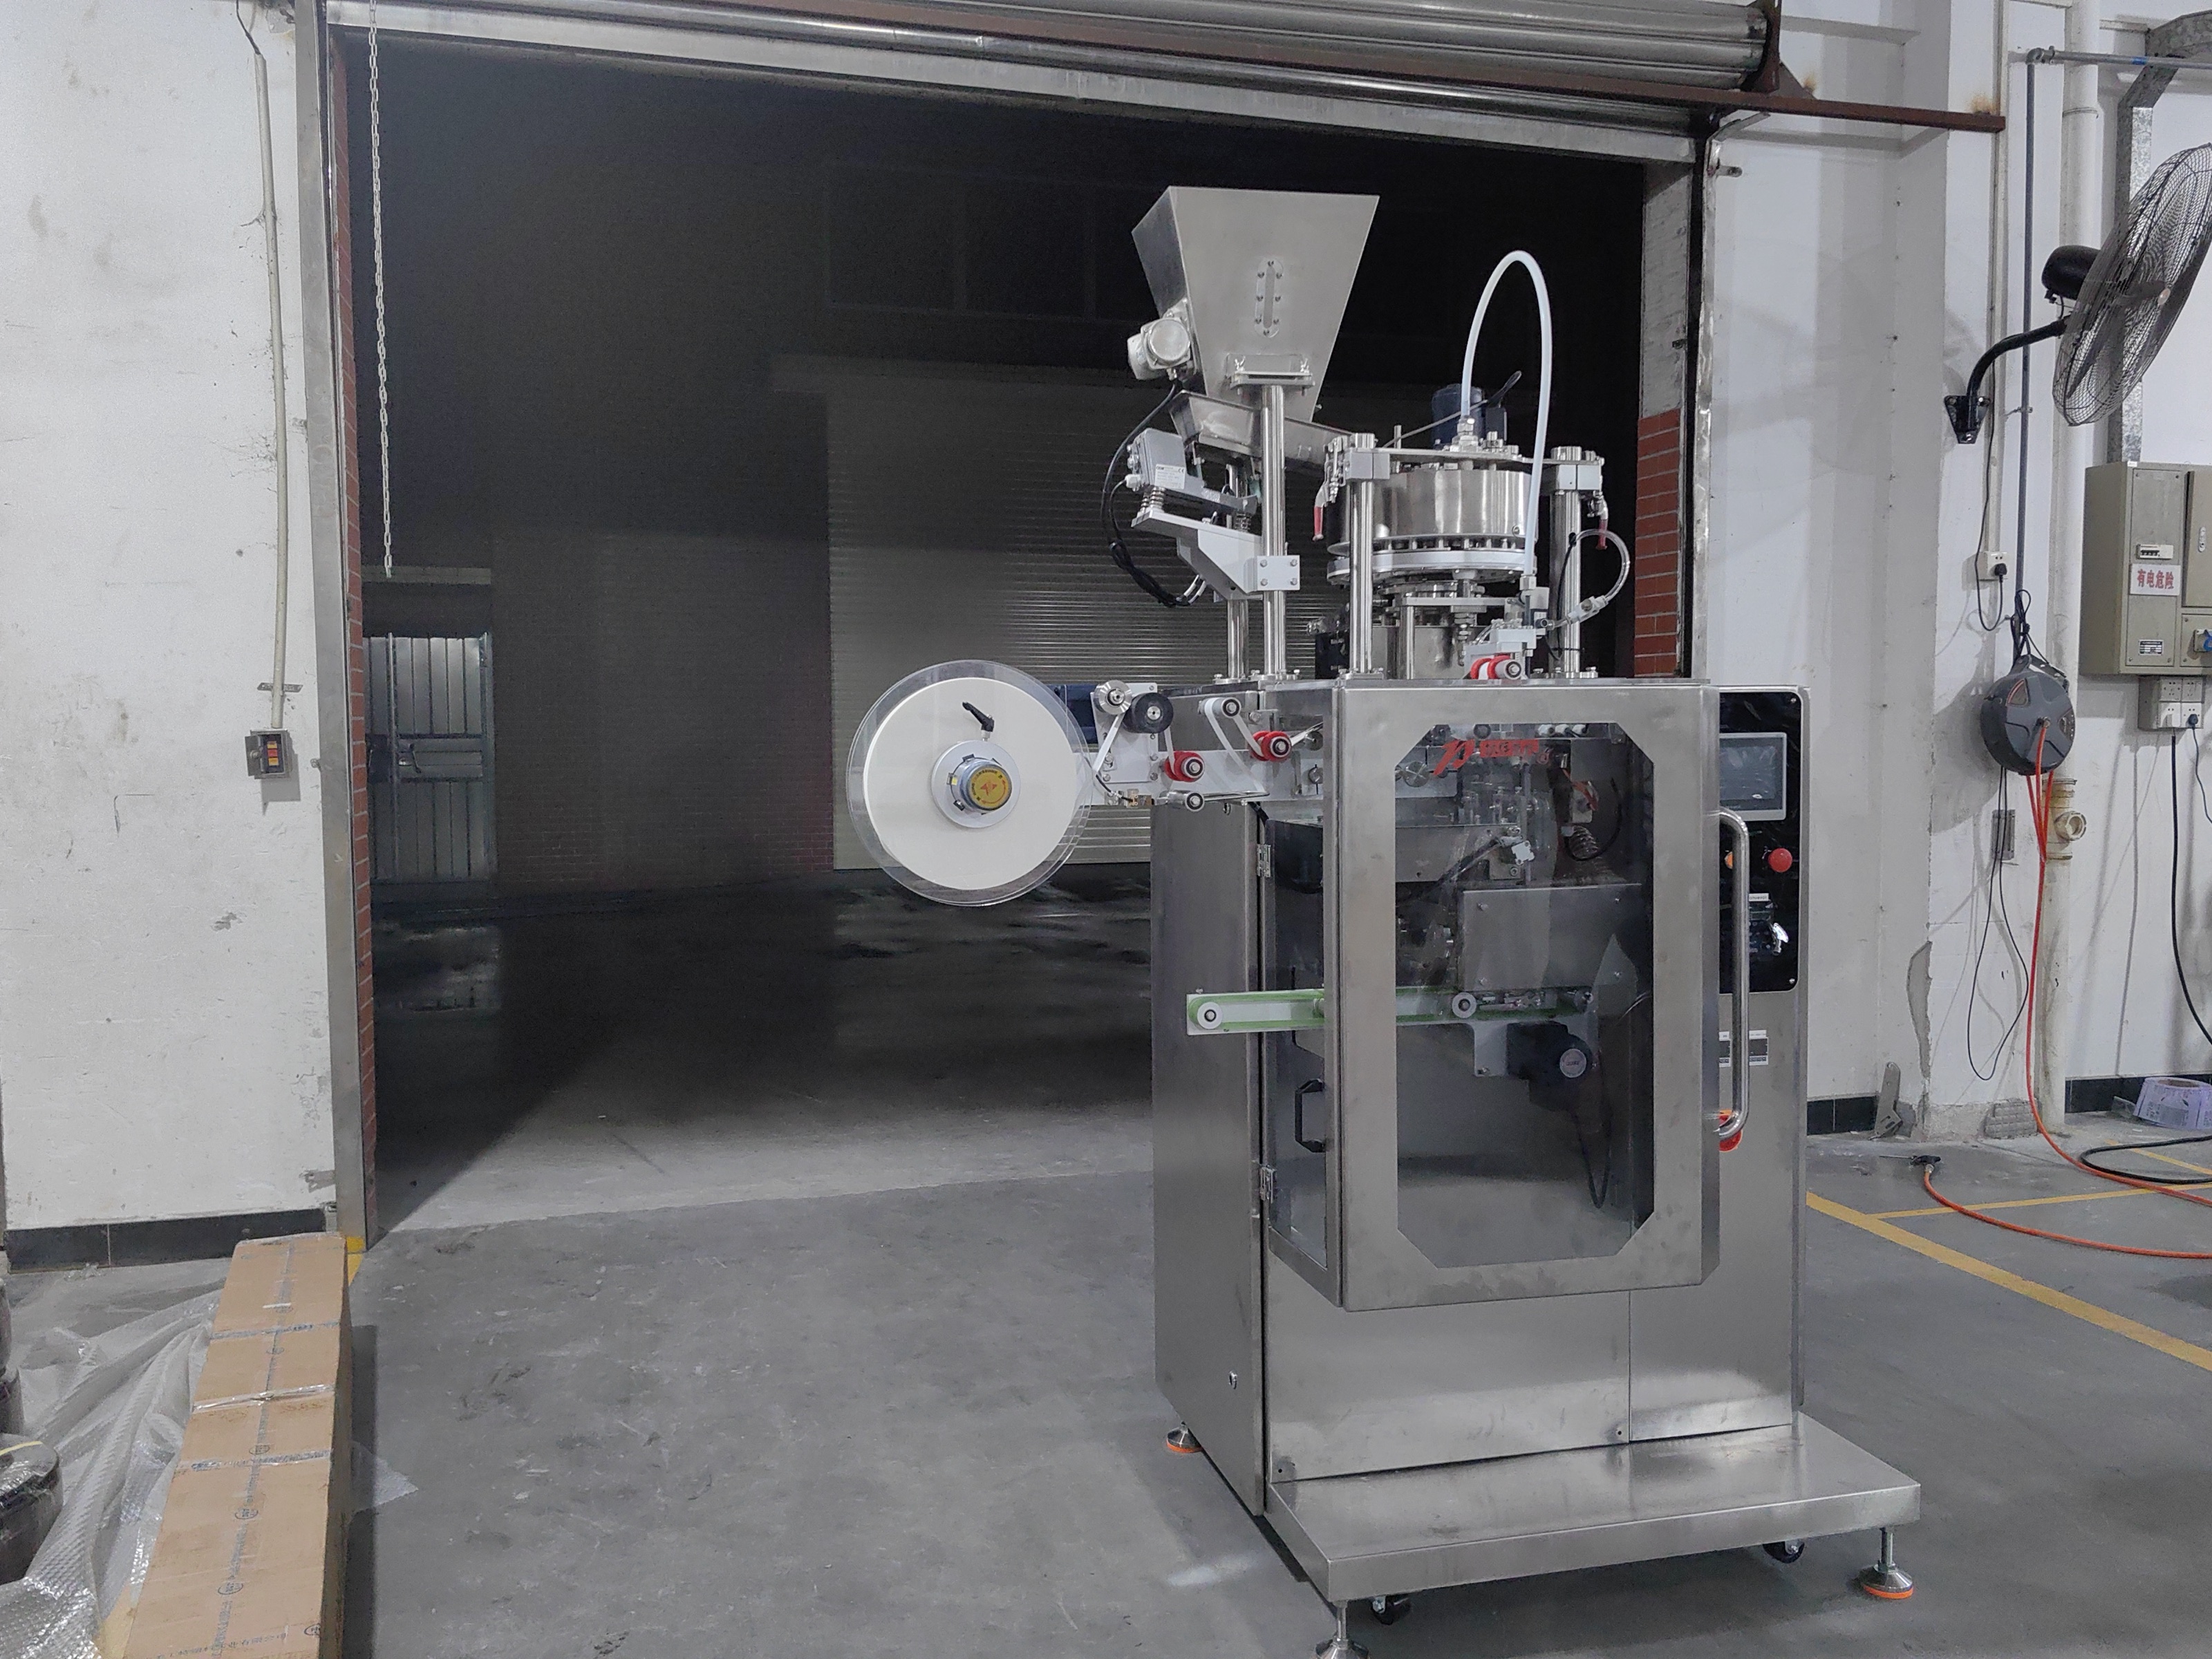
Trémie supérieure et ensemble de dosage circulaire.
Bobine de film et rouleaux rouges avant le formage.
Fonctionnement
- 1
Doser
Un godet rotatif réglable dose le mélange de granulés humides.
- 2
Former et remplir
Une bande de non-tissé forme le sachet et reçoit la matière dosée.
- 3
Souder et couper
Le sachet reçoit ses soudures dorsale et transversale, puis est coupé.
- 4
Évacuer
Les sachets finis quittent la machine vers l’étape suivante.
Caractéristiques techniques
| Débit indiqué | 180–220 sachets/min |
|---|---|
| Poids nominal de remplissage | 0.55 g par sachet |
| Plage de dosage rotatif | 0.4–0.6 g par sachet |
| Précision du dosage | ±10% (selon la matière) |
| Humidité de la matière | 8–40% pour le dosage rotatif |
| Dimensions du sachet | 35–50 mm de longueur × 13 mm de largeur |
| Film | Non-tissé thermoscellable de 30 mm |
| Soudure | Soudure longitudinale de 4 mm et transversale de 8 mm |
| Commande | Automate avec écran tactile de 7 pouces |
| Puissance | AC 220 V · 50 Hz · 3 kW |
La cadence et la précision du dosage dépendent du produit et des conditions. Confirmez les valeurs finales avec votre matière et votre spécification d’emballage.
Configuration et options
- 0.55 g est le réglage nominal indiqué ; 0.4–0.6 g est la plage du dosage rotatif.
- L’unité de dosage utilise un godet réglable et un entraînement servo.
- Le film, la texture des soudures et la compatibilité matière doivent être vérifiés avec le produit réel.